伊洛环境科技(苏州)有限公司
联系人:宁经理
联系方式:18550398995
网址:www.szyiluokj.com
地址:江苏省苏州市吴江区开平路3599号
1. 引言:被忽视的“液体黄金”
在化工、印刷、制药、电子等现代工业的日常生产中,有机溶剂是必不可少的清洗剂、稀释剂或反应介质。然而,随着生产进行,溶剂会混入水分、树脂、油污或颗粒杂质,变成无法直接使用的废溶剂。面对这些废液,许多企业曾陷入两难:直接排放会严重污染土壤与水源,违反环保法规;交给危废处理公司则需支付高额的处理费,且造成了溶剂本身价值的巨大浪费。正是在这样的背景下,溶剂回收装置应运而生。
2. 定义与核心原理
溶剂回收装置,本质上是一套基于物理蒸馏原理的工业闭环处理系统。它的核心使命是“变废为宝”。装置利用不同物质沸点不同的特性,通过精准加热废溶剂,使目标有机成分率先沸腾汽化,再将携带热量的蒸气导入冷凝系统冷却液化。最终,流出的便是洁净如新的再生溶剂,而高沸点的杂质(如树脂、颜料、污泥)则作为固态残渣被安全截留在蒸馏釜底部。
3. 设备的构造与工作流
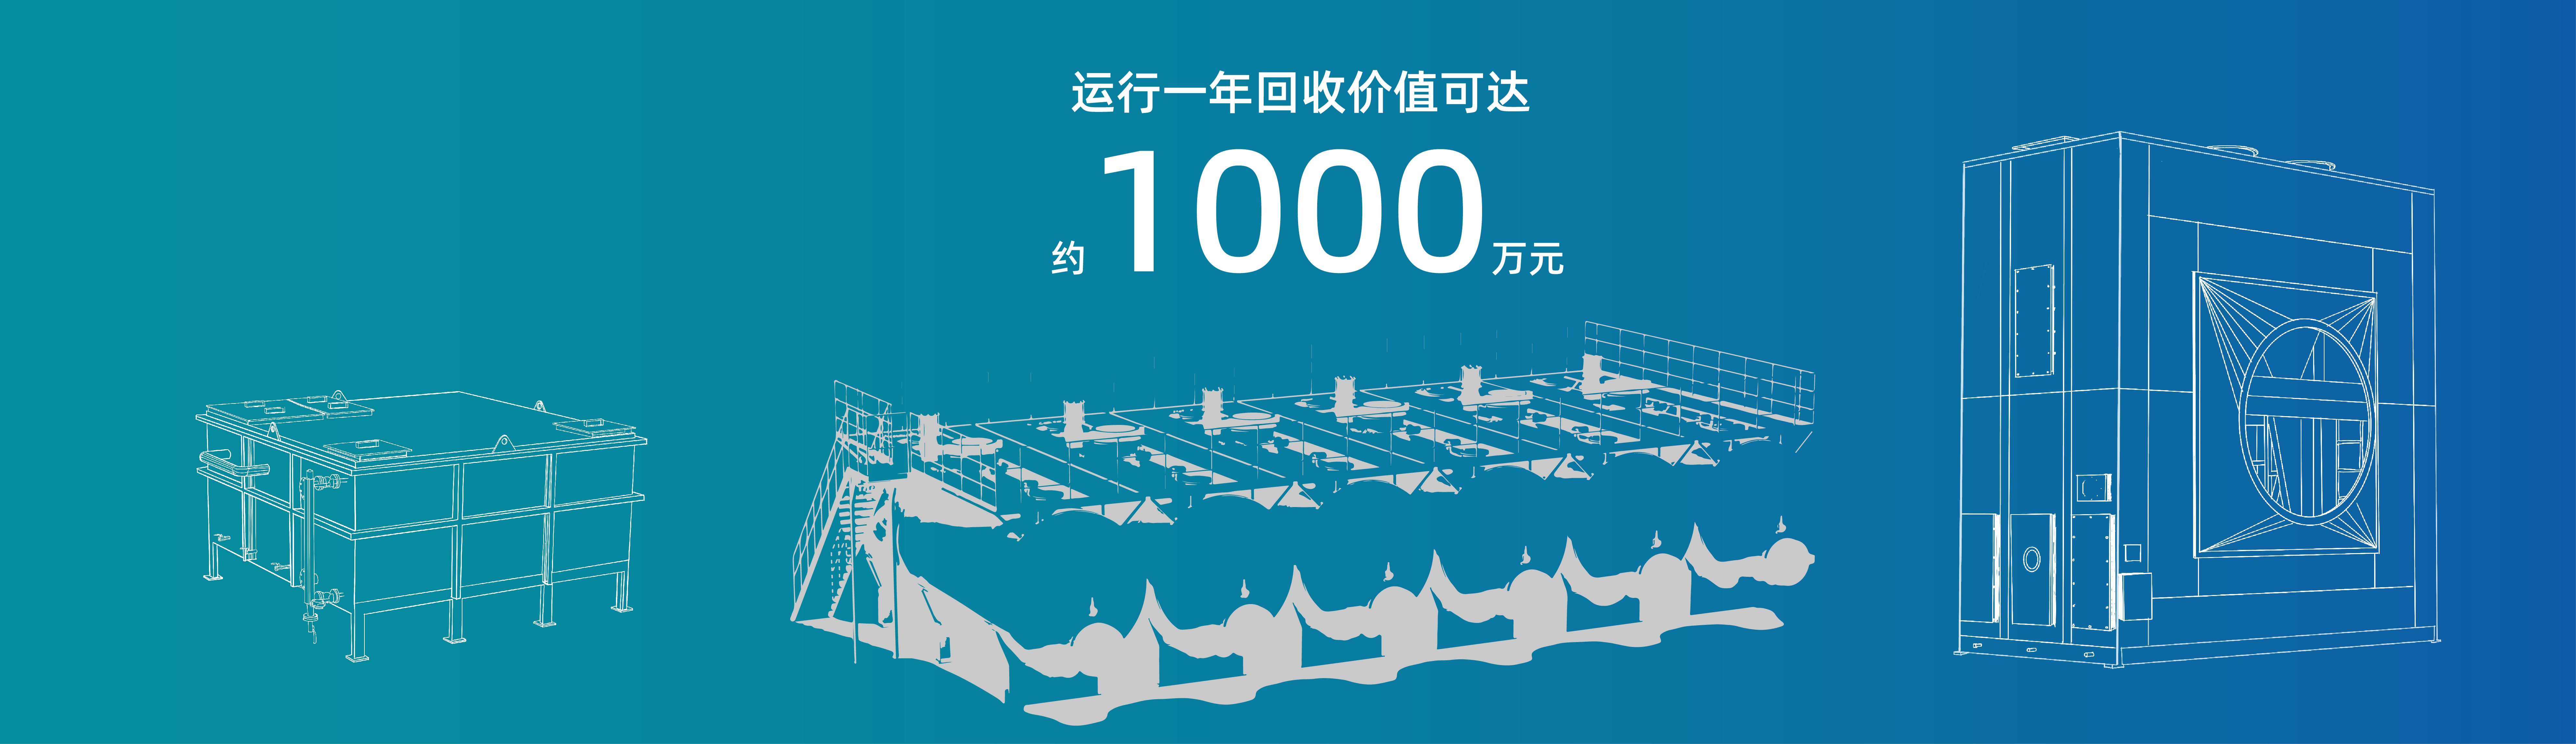
一套标准的溶剂回收装置主要由三大核心部件构成:防爆加热蒸馏釜(负责安全供热)、高效列管冷凝器(负责气液转换)、全自动PLC防爆电控系统(负责精准温控与安全监测)。工作时,废溶剂通过气动泵自动吸入密封釜体,在真空或常压环境下被间接加热;产生的蒸气进入冷凝器,经循环冷却水降温后重新凝结为液态,流入回收成品罐。全过程在密闭管道中流转,无废气逸散。
4. 不可替代的双重价值
对于企业主而言,这台设备不仅是应对环保检查的“护身符”,更是一台长期盈利的“印钞机”。它能够实现溶剂资源的无限次循环再生,通常回收率高达95%以上。这意味着企业采购新溶剂的数量可骤降至原来的5%。在环保红线日益收紧的今天,它成功将“高额处置负债”转化为了“持续生产资产”。